
Hej där! Som leverantör av uttagsflänsar blir jag ofta frågad om svetsparametrarna för dessa flänsar. Så jag trodde att jag skulle skriva den här bloggen för att dela lite insikter och rensa upp all förvirring du kan ha.
Vad är socket - svetsflänsar?
Innan vi dyker in i svetsparametrarna, låt oss snabbt prata om vilken uttag - svetsflänsar är. Uttag - Svetsflänsar används för att ansluta rör, ventiler och annan utrustning i ett rörsystem. De har ett uttag eller urtag där röret sätts in och sedan svetsas. Denna typ av fläns är utmärkt för små i diameter och applikationer där högtrycksmotstånd behövs.
Betydelsen av svetsparametrar
Att få svetsparametrarna rätt är oerhört viktigt. Om parametrarna är avstängda kan det leda till svaga svetsar, vilket i sin tur kan orsaka läckor eller till och med fel i rörsystemet. Så det är avgörande att förstå och kontrollera dessa parametrar för att säkerställa en högkvalitativ svets.
Nyckelsvetsparametrar för uttag - svetsflänsar
1. Svetsström
Svetsströmmen är mängden elektrisk ström som strömmar genom svetsbågen. Det är en av de viktigaste parametrarna eftersom det påverkar värmeinmatningen och penetrationen av svetsen. För uttagssvetsflänsar beror svetsströmmen på flera faktorer, såsom rörets tjocklek och flänsen, typen av svetselektrod och svetsläget.
I allmänhet, för tunnare rör och flänsar, används en lägre svetsström. När tjockleken ökar måste svetsströmmen ökas för att säkerställa korrekt penetration. Om du till exempel svetsar ett 1/2 - tum rör till ett uttag - svetsfläns, kan du använda en svetsström på cirka 70 - 90 ampere. Men om det är ett 2 -tums rör, kan strömmen ligga i intervallet 120 - 150 ampere.
2. Spänning
Svetsspänningen är relaterad till svetsbågens längd. En korrekt spänning säkerställer en stabil båge och god pärlform. Spänningen justeras vanligtvis baserat på svetsströmmen och typen av svetsprocess. I socket - svetsning är en spänning på cirka 20 - 24 volt vanligt för de flesta applikationer. Detta kan emellertid variera beroende på svetsens specifika krav.
3. Svetshastighet
Svetshastigheten är hur snabbt svetsaren flyttar svetselektroden längs fogen. Om svetshastigheten är för snabb kanske svetsen inte har tillräckligt med tid att smälta ordentligt, vilket resulterar i en svag svets. Å andra sidan, om hastigheten är för långsam, kan det orsaka överdriven värmeinmatning, vilket kan leda till snedvridning och andra defekter.
För uttagssvetsflänsar rekommenderas en måttlig svetshastighet. En bra tumregel är att upprätthålla en hastighet som gör att svetsen kan fylla fogen jämnt utan att lämna några luckor eller underskott. Den exakta hastigheten beror på svetsströmmen, spänningen och fogens storlek.
4. Val av elektrod
Valet av svetselektrod är också avgörande. Olika elektroder har olika egenskaper, såsom typen av beläggning, den kemiska sammansättningen och svetsläget de är lämpliga för. För uttag - svetsflänsar används elektroder som E6010, E6011 och E7018 ofta.
E6010 -elektroden är känd för sin djupa penetration och är lämplig för svetsning i alla positioner. E6011 -elektroden har liknande egenskaper men är mer lämplig för svetsning i svåra - att nå områden. E7018 -elektroden ger en högkvalitativ svets med goda mekaniska egenskaper och används ofta för kritiska tillämpningar.
5. Pre -uppvärmning och uppvärmning
Pre -uppvärmning är processen för att värma röret och flänsen före svetsning. Det hjälper till att minska svetsens kylhastighet och förhindra bildning av hårda och spröda mikrostrukturer. Före uppvärmning är särskilt viktigt för tjockare material och för material som är benägna att spricka.
Pre -uppvärmningstemperaturen beror på typen av material. För kolstål kan en förvärmningstemperatur på cirka 100 - 200 ° F vara tillräcklig. För legeringsstål kan förvärmningstemperaturen vara högre, upp till 300 - 400 ° F.
Post - Uppvärmning görs efter att svetsningen är klar. Det hjälper till att lindra de återstående spänningarna i svetsen och förbättra materialets seghet. Post -uppvärmning kan innebära uppvärmning av det svetsade området till en specifik temperatur och sedan låta det svalna långsamt.
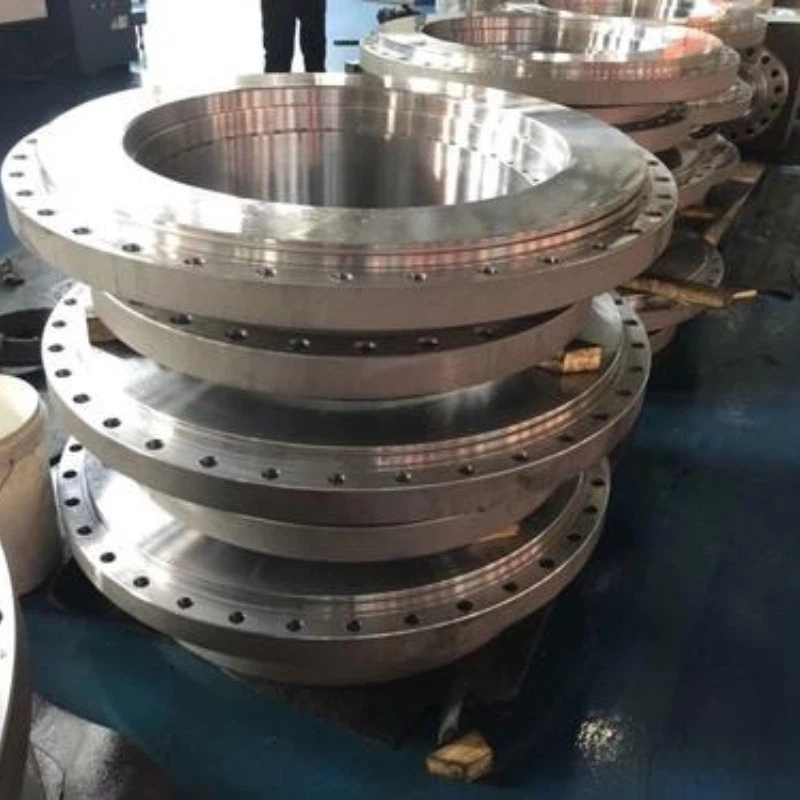

Jämför med andra flänstyper
Det är intressant att jämföra socket - svetsflänsar med andra typer av flänsar, somLappad fogfläns,Wn flänsochGängad fläns.
Lappade fogflänsar används i applikationer där ofta demontering krävs. De har en lös flänsring och en varvstubb. Svetsningskraven för lappade fogflänsar skiljer sig från sockelflänsar eftersom huvudanslutningen är mellan varvstubänden och röret.
WN -flänsar eller svetsflänsar är utformade för högtryck och hög temperaturapplikationer. De har en lång avsmalnande nacke som ger ytterligare styrka. Svetsning av WN -flänsar är mer komplex och kräver ofta mer exakta svetsparametrar jämfört med svetsflänsar.
Gängade flänsar, som namnet antyder, är anslutna till röret genom gängning. De är lämpliga för låga tryckapplikationer och är relativt enkla att installera. De kräver emellertid inte svetsning på samma sätt som svetsflänsar.
Kvalitetskontroll i svetsuttag - Svetsflänsar
För att säkerställa kvaliteten på det svetsade uttagets svetsflänsar bör flera kvalitetskontrollåtgärder vidtas. Först bör rörets materiella och flänsen inspekteras för eventuella defekter före svetsning. Svetsutrustningen bör också underhållas ordentligt och kalibreras.
Under svetsprocessen kan visuell inspektion göras för att kontrollera pärlformen, närvaron av eventuella sprickor eller porositet och svetsens övergripande utseende. Icke -destruktiva testmetoder, såsom ultraljudstestning eller radiografisk testning, kan användas för att upptäcka eventuella interna defekter i svetsen.
När svetsningen är klar bör den svetsade fogen inspekteras för dess mekaniska egenskaper, såsom hårdhet och draghållfasthet. Detta kan göras genom laboratorietest.
Varför välja vårt uttag - svetsflänsar?
Som leverantör av sockelflänsar erbjuder vi produkter av hög kvalitet som uppfyller branschstandarderna. Våra flänsar är tillverkade av material i toppklass, och vi har strikta kvalitetskontrollåtgärder för att säkerställa tillförlitligheten för våra produkter.
Vi har också ett team av erfarna tekniker som kan ge teknisk support och råd om svetsparametrarna för våra sockningsflänsar. Oavsett om du är ett litet projekt eller en storskalig industriell applikation kan vi tillgodose dina behov.
Om du är på marknaden för uttag - svetsflänsar eller har några frågor om svetsparametrarna, tveka inte att nå ut till oss. Vi är här för att hjälpa dig att göra rätt val och säkerställa ett framgångsrikt svetsprojekt.
Referenser
- Svetshandbok, American Welding Society
- Piping Design and Engineering, George Eo Madsen


